最近不少朋友在后台问我,说现在订单交期越来越紧,机床还是那台机床,师傅还是那几个师傅,怎么才能把活干得又快又好?其实这个问题我自己也踩过不少坑。前阵子接了一批铝合金件,交期压到五天,按老办法排产根本做不完。后来硬着头皮把整套流程重新捋了一遍,才发现工艺竞速这事儿真不是单纯把进给倍率拉满就完事,里头门道挺多。今天就把我实测下来觉得管用的高效精准加工方案掰开揉碎聊聊,不管你是干加工中心的还是做数控车的,应该都能捞着点能用上的东西。
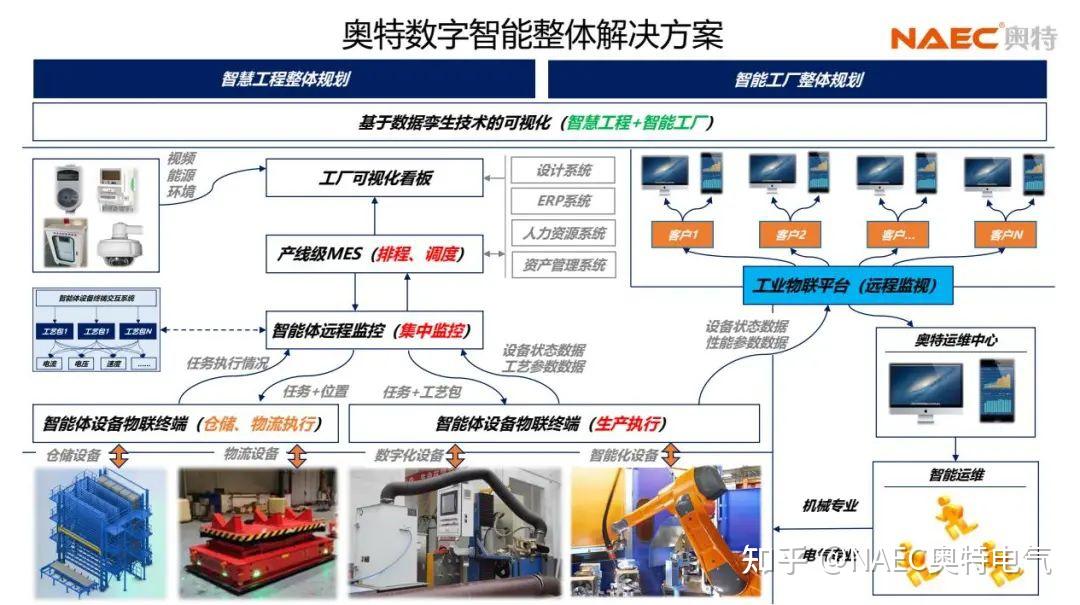
很多人一听工艺竞速,第一反应就是换更快的刀具、提更高的转速。我一开始也这么干,结果刀具磨损快得离谱,换刀时间反而把省下来的那点切削时间全吃回去了。后来才琢磨明白,真正的竞速得先看“路况”也就是你的加工路径合不合理。举个例子,之前铣一个型腔,程序里全是往复走刀,空行程占了快三成。我把刀路改成顺铣加摆线切入,同样的机床同样的刀具,单件加工时间直接少了四分钟。这四分钟不是靠硬提速挤出来的,是路径优化省下来的。所以各位想搞工艺竞速,第一步别动参数,先把程序调出来看看空刀多不多、抬刀频不频繁,把这些虚耗砍掉,效率自然就上来了。
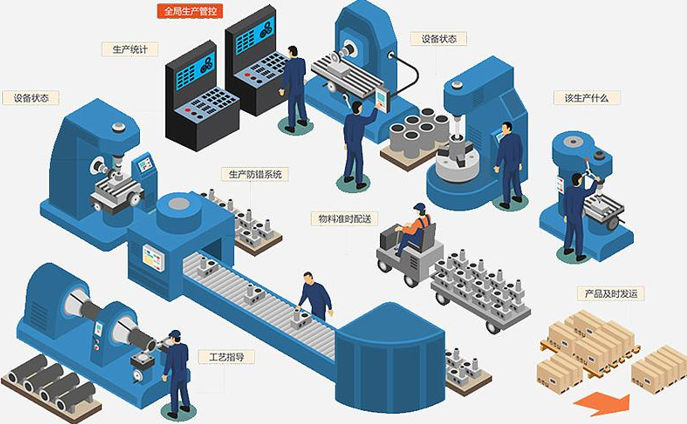
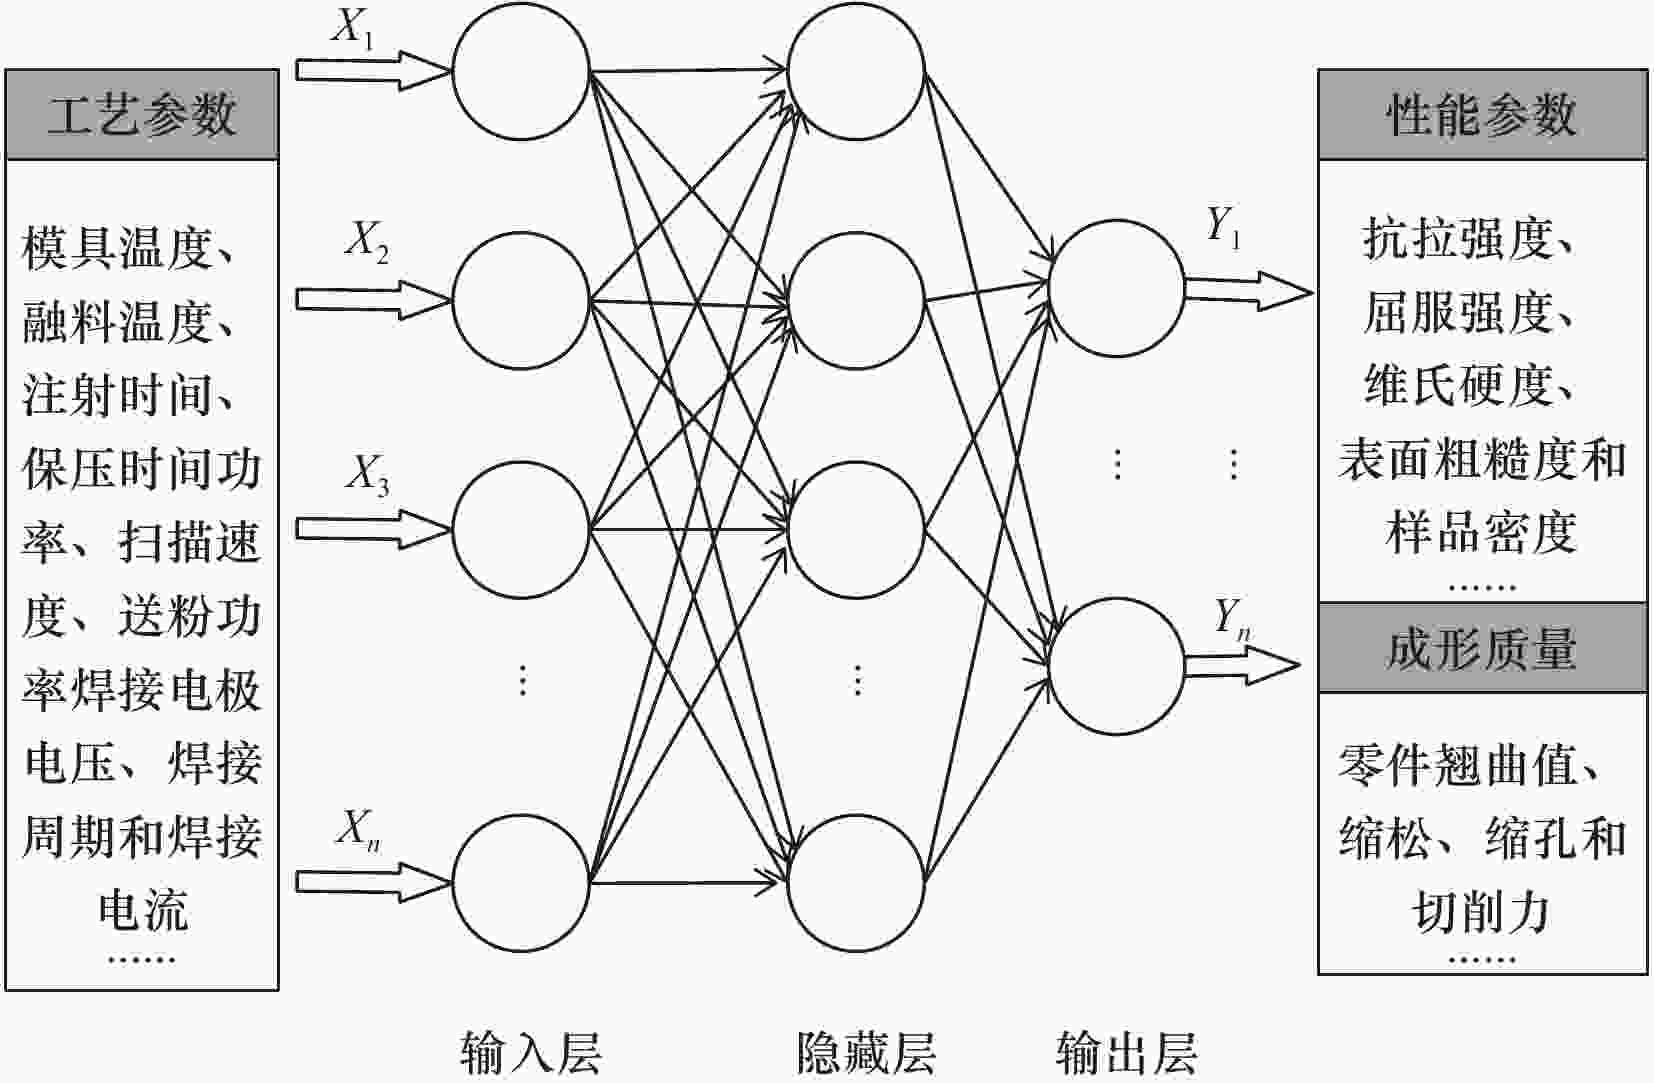
路径理顺了,接下来才是参数的事。我见过不少师傅迷信“高速切削”,线速度往高了怼,结果工件表面烧焦、刀具崩刃。其实高效精准的加工方案讲究的是匹配:刀具材质跟工件材料匹配,每齿进给跟刀具悬伸量匹配,冷却方式跟切削热匹配。拿我自己那批铝合金件来说,最后定下来的方案是Φ12三刃铝专用铣刀,转速给到八千转,每齿进给零点一五,听着不算激进对吧?但配合高压内冷,切削区温度压得住,刀具寿命比之前翻了一倍多。工艺竞速不是比谁参数猛,是比谁能在刀具不废的前提下把材料去除率做上去。这里头有个小窍门,每次调参数只动一个变量,动完跑两件看看铁屑颜色和声音,稳定了再动下一个,别一次性全改,不然出了问题你都不知道是哪儿的毛病。
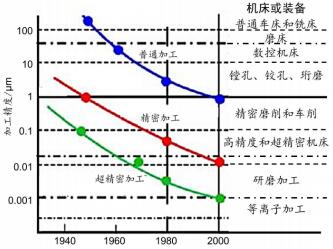
说到设备,很多小厂机床年限长了,丝杠有反向间隙,主轴拉刀力也不够。这种情况下你硬上工艺竞速的高效方案,机床先扛不住。我遇到过一台老加工中心,程序里快速移动给到二十米每分钟,结果实际走起来一顿一顿的,定位精度全丢了。后来把快速移动降到十二米,反而因为运行平稳,实际节拍还快了几秒。所以高效精准的加工方案得看菜下饭,新机床可以玩高动态,老机床就老老实实把精度稳住,用工艺去补设备的短板。比如把粗加工和精加工分开,粗加工用大切削量快速去除余量,精加工用小切深高转速保证光洁度,这样各干各擅长的活,整体效率反而比一刀切要高。
最后说两个我觉得特别容易被忽略的地方。一个是排屑,工艺竞速状态下铁屑量很大,如果排屑不畅,铁屑堆积在切削区会把刀具挤崩。我的办法是加大冷却压力,同时在程序里设置定点抬刀排屑,别让铁屑缠刀。另一个是检测,提速之后尺寸波动会变大,如果还按老频率抽检,很容易批量超差。我现在是首件必检,然后每十件抽一件,关键尺寸用在线测头自动补偿,这样既能跑得快又能稳得住。说到底,工艺竞速新体验的核心不是某一个绝招,而是把路径、参数、设备、检测这几块串起来形成一个闭环。你光优化一处,效果有限;四处都捋顺了,效率提升百分之二三十真不是吹牛。希望这些实操心得能帮到正在赶交期的你,有啥问题评论区聊。

2026-10-11 / 1.80G


2026-10-11 / 852.8M

2026-10-11 / 1.95G

2026-10-11 / 41.2M

2026-10-11 / 312M


2026-10-11 / 131.0M

2026-10-11 / 1.07G
2026-10-11 / 1.52G

2026-10-11 / 1.91G

2026-10-11 / 1.20G

2026-10-11 / 604.0M

2026-10-11 / 1.16G

魂斗罗英雄归来公测版下载v1.85.139.2545 安卓版
2026-10-11 / 175M

2026-10-11 / 590.1M

2026-10-11 / 1.78G

2026-10-11 / 532.2M

2026-10-11 / 1.62G

2026-10-11 / 1.90G

2026-10-11 / 1.91G

2026-10-11 / 391.5M
2026-10-11 / 1.52G
2026-10-11 / 1.91G
2026-10-11 / 1.20G
2026-10-11 / 604.0M
2026-10-11 / 804.6M
2026-10-11 / 1.52G
2026-10-11 / 1.91G
2026-10-11 / 1.20G
2026-10-11 / 604.0M

2026-10-11 / 1.20G


 鄂公网安备42011102004716号